Новости

Комплексный анализ процесса напыления FPC

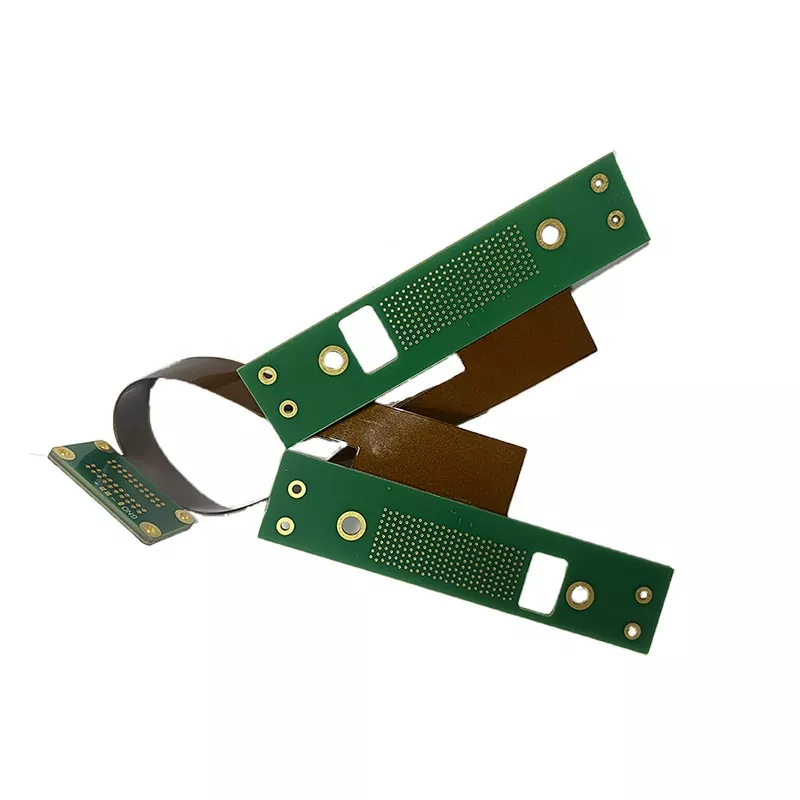
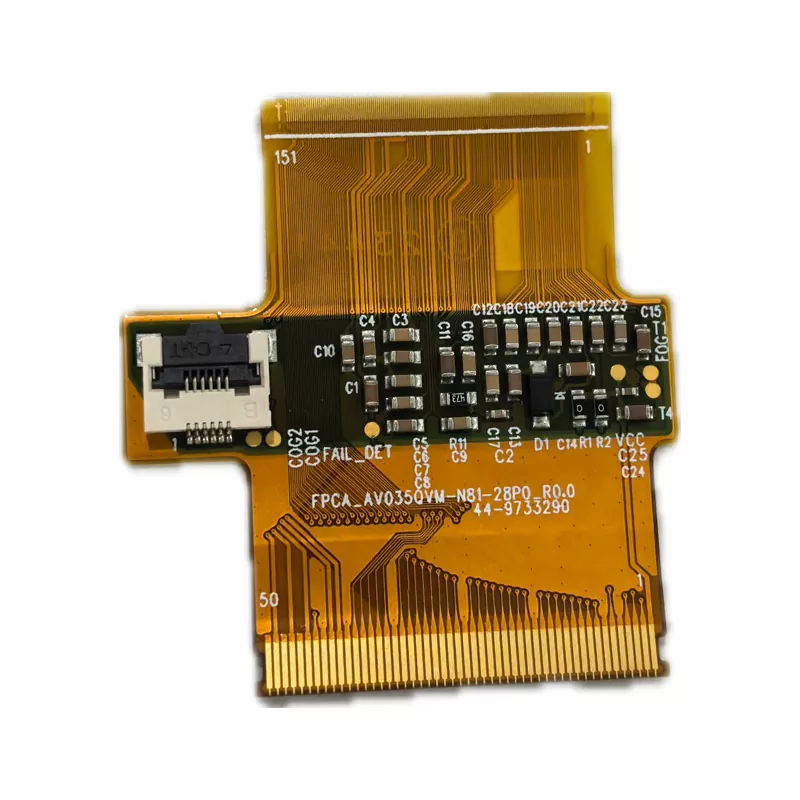
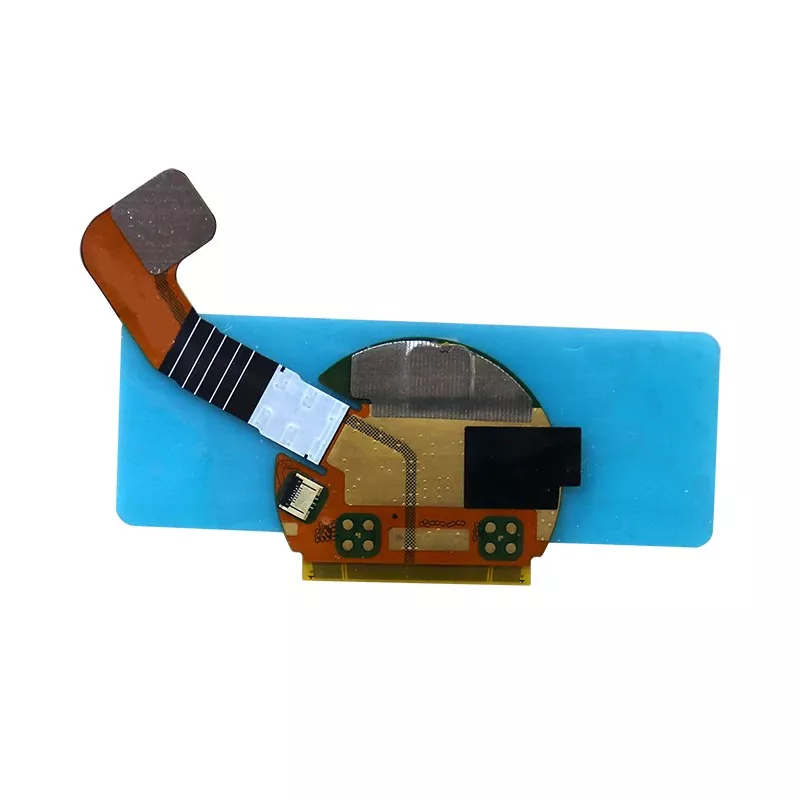
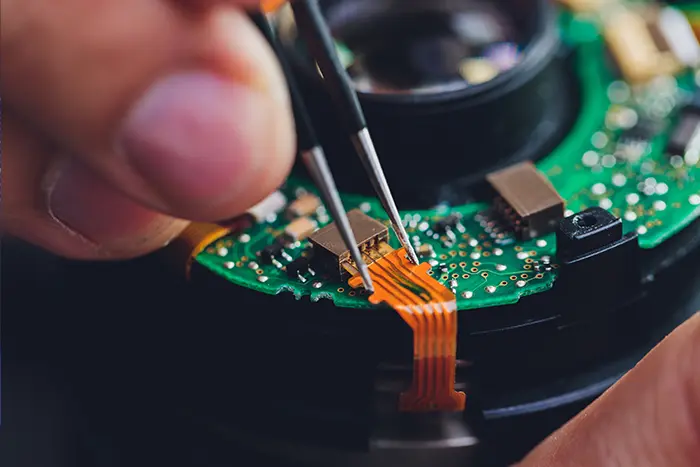
Гибкие печатные платы (ГПК) являются незаменимым компонентом современных электронных устройств, встречающихся повсеместно: от складных экранов смартфонов до прецизионных датчиков в медицинских устройствах. Нанесение гальванического покрытия — это основной производственный процесс, обеспечивающий высокую производительность и надежность FPC.


Обзор процесса: полный путь от сверления к меднению

Процесс флэш-осаждения при производстве FPC представляет собой серию точных операций. Весь процесс начинается с сверления, создания дорожек для соединений цепей на гибкой подложке. Далее следует процесс меднения, при котором тонкий слой меди химически осаждается на стенках отверстий, создавая проводящую основу для последующего гальванического покрытия.


Суть процесса флэш-покрытия заключается в слове «флэш», требующем, чтобы критический слой покрытия был нанесен всего за 3 минуты. Этот тонкий и однородный слой меди является основой для последующей обработки. После этого начинается этап ламинирования сухой пленки, на котором поверхность платы покрывается светочувствительной пленкой для подготовки к формированию рисунка схемы.


Стадии экспозиции и разработки определяют точную форму схемы. Благодаря световой и химической обработке нежелательная сухая пленка удаляется, обнажая участки, требующие вторичного меднения. Окончательное вторичное меднение утолщает схему до необходимой функциональной толщины, обеспечивая стабильную и надежную передачу тока.


Каждый шаг похож на тщательно поставленный танец; даже небольшое отклонение может привести к функциональным дефектам всей платы. Именно это требование точности является причиной того, что производство FPC известно как «точное искусство электронной промышленности».


Ключевая технология: специальная обработка мест изгиба


В производстве FPC обработка участков сгиба является одним из наиболее сложных аспектов. Для обеспечения надежности платы при многократных изгибах не допускается омеднение в местах изгиба. Это одно из фундаментальных различий между производством FPC и жесткими печатными платами.


Область изгиба является «стыком» ФПК. Если бы эта область также была покрыта медью, увеличенная толщина медной фольги снизила бы гибкость материала. Со временем повторный изгиб приведет к усталостному растрескиванию медного слоя, что серьезно повлияет на срок службы изделия.


В реальном производстве области изгиба без покрытия немного больше, чем отверстия для чистого клея. Это необходимо для предотвращения проникновения раствора меднения в места изгиба. Такая конструкция с «зарезервированным пространством» гарантирует, что функциональность схемы не пострадает, одновременно обеспечивая максимальную защиту гибкости области изгиба.


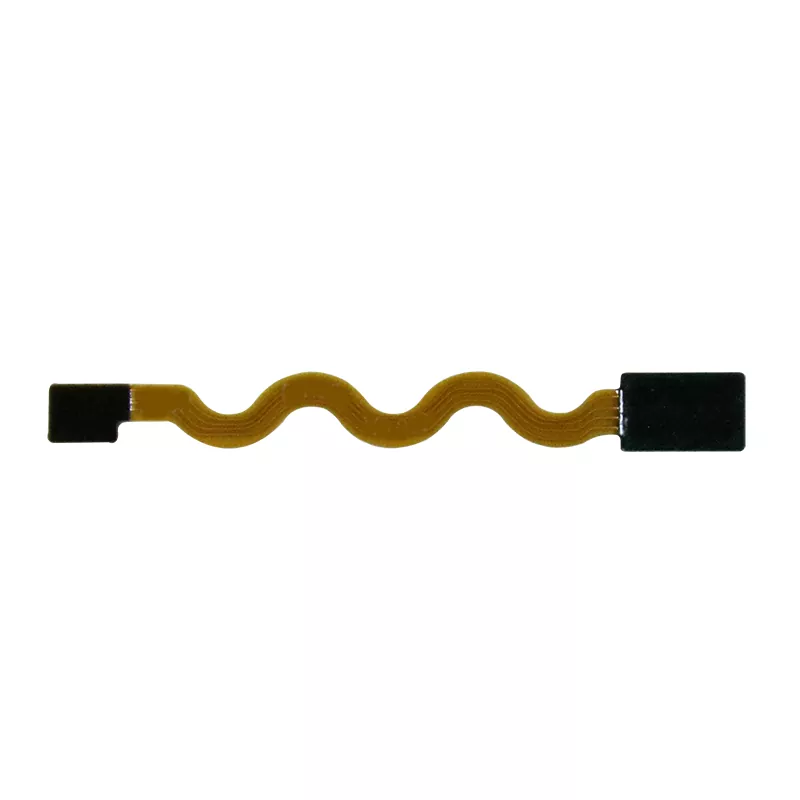
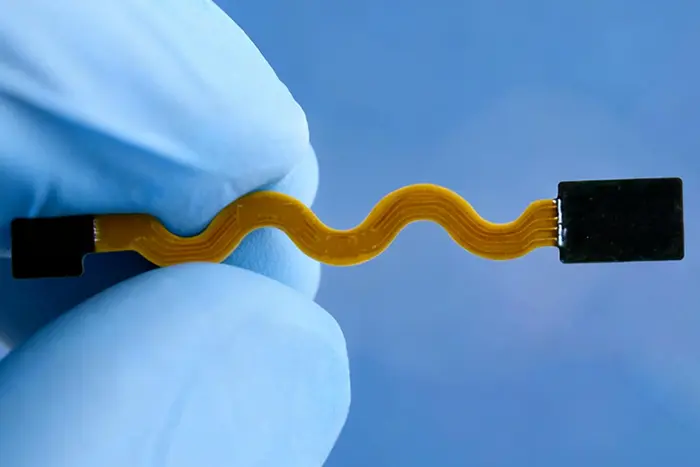
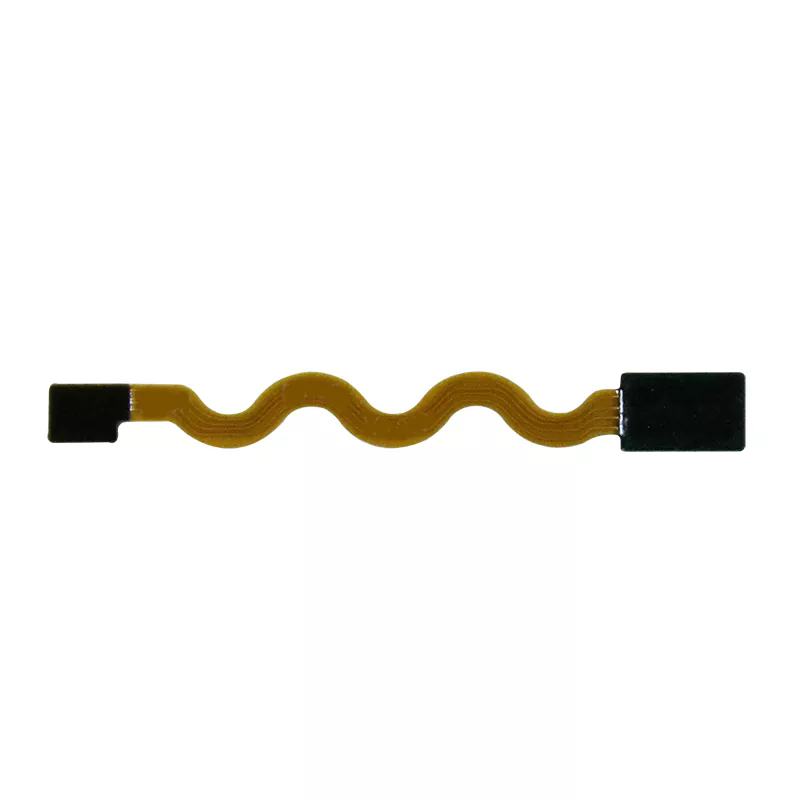
Лечение суставов не менее важно. Производственные спецификации прямо требуют, чтобы соединения не располагались в зонах расслоения и имели волнистую форму. Такая конструкция эффективно рассеивает напряжение, предотвращая поломку суставов, вызванную концентрацией напряжения.


Представьте себе складной экран смартфона, ежедневно подвергающийся десяткам, даже сотням изгибов. Именно идеальное исполнение этих деталей процесса гарантирует, что устройство не выйдет из строя из-за сбоев ФПК при длительном использовании.


Точный контроль: двойные требования к времени и площади. Слово «мгновение» в названии процесса обшивки отражает требования к скорости на этом этапе. Отраслевые стандарты четко предусматривают, что нанесение покрытия должно быть завершено в течение 3 минут. Это не произвольная установка времени, а скорее оптимальное решение, полученное на основе обширных экспериментов и реального производственного опыта.


Слишком короткое время приводит к недостаточному осаждению меди и неспособности обеспечить достаточную проводящую основу для последующих процессов; слишком длительное время может привести к образованию неравномерных слоев меди, что приведет к образованию крупных зерен и недостаточной адгезии. 3-минутное временное окно обеспечивает идеальный баланс между эффективностью и качеством.


Этап вторичного меднения имеет другую направленность. Здесь необходимо точно указать площадь меднения. Это требование, кажущееся простым, на самом деле относится к множеству аспектов, таких как контроль качества продукции, управление затратами и отслеживаемость.


Площадь меднения напрямую влияет на сопротивление и токопроводящую способность конечного изделия. Точный контроль площади означает точный контроль производительности схемы, что является одним из ключевых отличий высокопроизводительных FPC от обычных продуктов.


С точки зрения затрат медь является одной из основных затрат на материалы при производстве FPC. Точный контроль площади меднения позволяет избежать ненужных отходов материала, что может привести к значительной экономии средств при массовом производстве. Что еще более важно, данные о местности обеспечивают основу для отслеживания качества; как только возникает проблема с продуктом, ее можно быстро отследить по конкретным параметрам процесса.


Обеспечение качества: многоуровневый контроль гарантирует отсутствие дефектов


Надежность FPC начинается с каждой детали технологического процесса. Помимо специальной обработки мест изгиба и соединений, на протяжении всего процесса осуществляется многоуровневый контроль качества.


На этапе ламинирования сухой пленки после мгновенного нанесения покрытия однородность толщины пленки напрямую влияет на эффекты экспонирования и проявления. Современные производственные линии обычно оснащены системами онлайн-мониторинга для измерения толщины пленки в режиме реального времени и автоматической регулировки параметров процесса для обеспечения единообразия.


Точность этапа экспонирования определяет четкость рисунка схемы. В современных машинах для экспонирования используется технология прямой лазерной визуализации, позволяющая получать линии с шириной и интервалом менее 10 микрометров, что соответствует проектным требованиям современных FPC высокой плотности.


Контроль качества на этапе вторичного меднения особенно важен. Помимо контроля площади, строгого контроля требуют толщина медного слоя, однородность и кристаллическая структура. Современные гальванические линии обычно оснащены рентгеновскими толщиномерами и электрохимическими анализаторами для контроля качества покрытия в режиме реального времени.


Эти многоуровневые меры контроля качества гарантируют, что конечный продукт соответствует строгим требованиям в различных областях: от бытовой электроники до автомобильной электроники и медицинских приборов. В автомобильной промышленности FPC может потребоваться выдерживать колебания температуры от -40°C до 125°C; в медицинских изделиях необходимо гарантировать долговременную стабильность и биосовместимость.


Процесс нанесения флэш-покрытия подобен искусству «рисования» схем на гибкой подложке; каждый шаг воплощает стремление инженеров найти баланс между точностью и гибкостью. С появлением носимых устройств, гибких дисплеев и микромедицинских устройств производственные процессы FPC будут продолжать развиваться в направлении большей точности, гибкости и надежности, становясь невидимым звеном, соединяющим будущий электронный мир.


Похожие новости
Оставьте мне сообщение
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie. политика конфиденциальности
ОтклонятьПринимать